Naujienos

Išsami FPC Flash padengimo proceso analizė

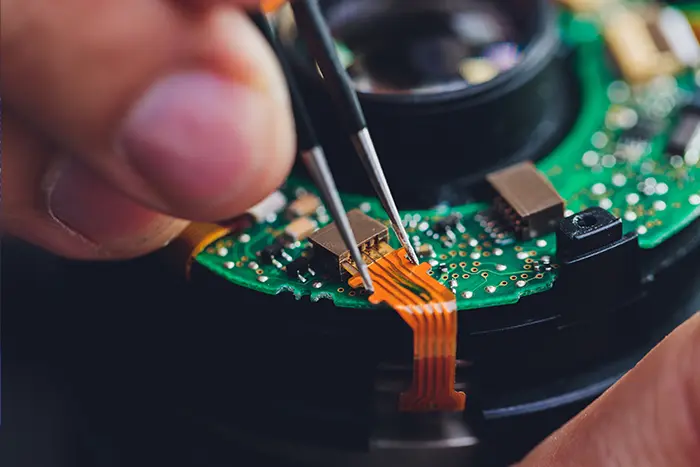
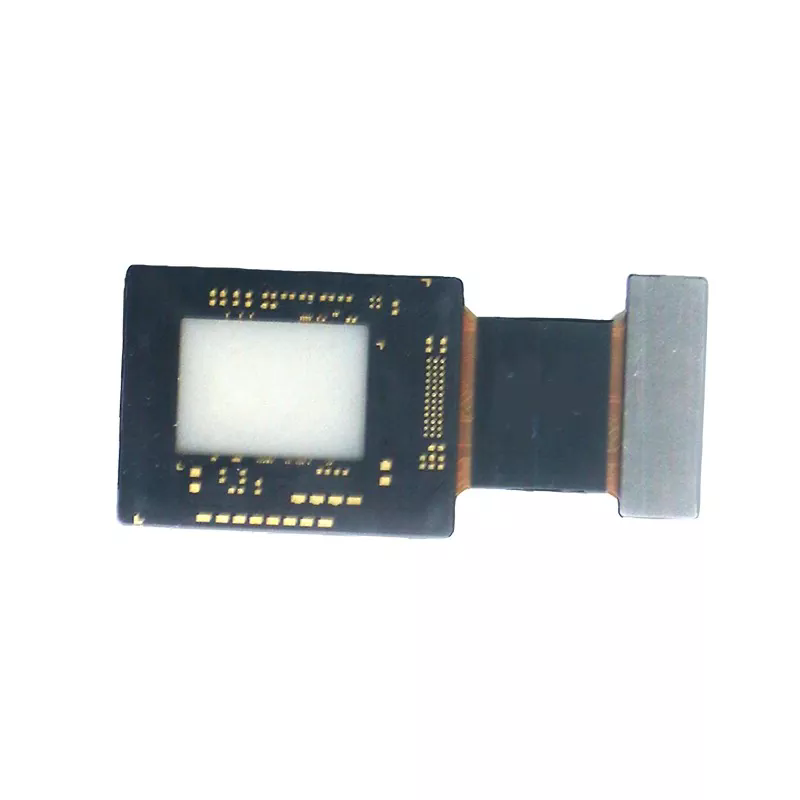
Lanksčios spausdintinės plokštės (FPC) yra nepakeičiamas šiuolaikinių elektroninių prietaisų komponentas, visur paplitęs nuo sulankstomų išmaniųjų telefonų ekranų iki tikslių medicinos prietaisų zondų. „Flash“ padengimas yra pagrindinis gamybos procesas, užtikrinantis aukštą našumą ir didelį FPC patikimumą.


Proceso apžvalga: visa kelionė nuo gręžimo iki vario dengimo

„Flash“ padengimo procesas FPC gamyboje yra tikslių operacijų serija. Visas procesas prasideda gręžimu, sukuriant kontūrų jungtis ant lankstaus pagrindo. Toliau seka vario dengimo procesas, kai plonas vario sluoksnis chemiškai nusodinamas ant skylių sienelių, sukuriant laidų pagrindą vėlesniam galvanizavimui.


„Flash“ dengimo proceso esmė slypi žodyje „flash“, todėl per 3 minutes reikia užbaigti svarbų dengimo sluoksnį. Šis plonas ir vienodas vario sluoksnis yra tolesnio apdorojimo pagrindas. Po to prasideda sausos plėvelės laminavimo etapas, uždengiant plokštės paviršių šviesai jautria plėvele, kad būtų galima pasiruošti grandinės rašto formavimui.


Ekspozicijos ir kūrimo etapai nustato tikslią grandinės formą. Apdorojant šviesa ir cheminiu būdu pašalinama nepageidaujama sausa plėvelė, atidengiant vietas, kurioms reikia antrinio vario dengimo. Galutinė antrinė vario danga sutirština grandinę iki reikiamo funkcinio storio, užtikrindama stabilų ir patikimą srovės perdavimą.


Kiekvienas žingsnis yra tarsi kruopščiai choreografuotas šokis; net ir nedidelis nukrypimas gali sukelti visos plokštės funkcinius defektus. Dėl šio tikslumo reikalavimo FPC gamyba yra žinoma kaip „tiksli elektronikos pramonės menas“.


Pagrindinė technologija: specialus lenkimo vietų apdorojimas


FPC gamyboje lenkimo sričių tvarkymas yra vienas iš sudėtingiausių aspektų. Siekiant užtikrinti plokštės patikimumą pakartotinio lenkimo metu, lenkimo vietose negalima dengti variu. Tai vienas iš esminių skirtumų tarp FPC ir standžiųjų PCB gamybos.


Lenkimo sritis yra FPC "jungtis". Jei ši sritis taip pat būtų padengta variu, padidintas vario folijos storis sumažintų medžiagos lankstumą. Laikui bėgant, pakartotinis lenkimas sukels vario sluoksnio įtrūkimus nuo nuovargio, o tai labai paveiks gaminio naudojimo trukmę.


Faktinėje gamyboje nepadengtos lenkimo sritys yra šiek tiek didesnės nei grynai lipnios angos. Taip siekiama, kad vario dengimo tirpalas nepatektų į lenkimo vietas. Ši „rezervuotos erdvės“ konstrukcija užtikrina, kad grandinės funkcionalumas nebus paveiktas, tuo pačiu maksimaliai apsaugodamas lenkimo srities lankstumą.


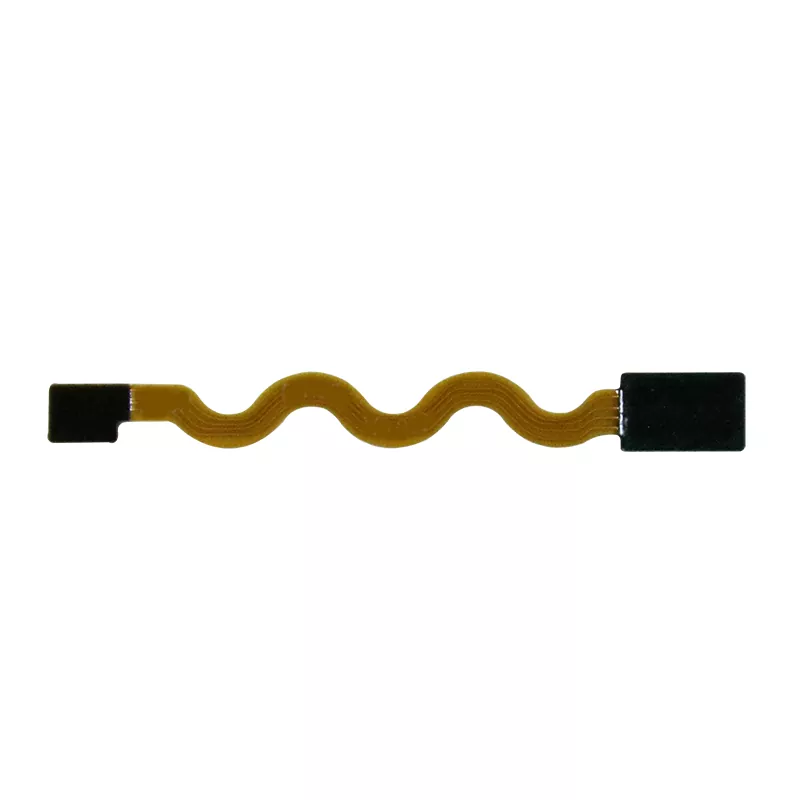
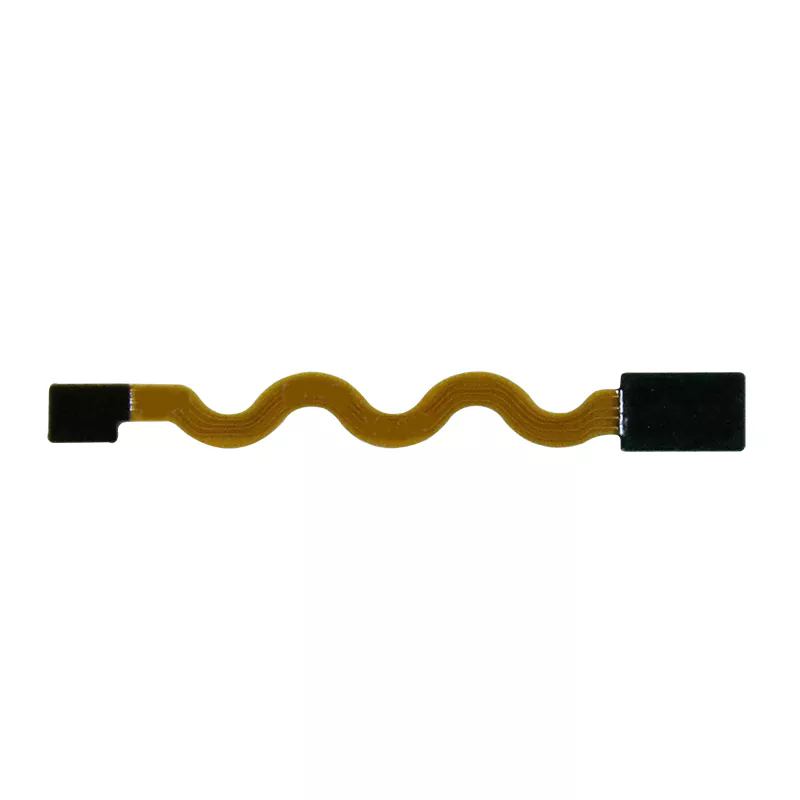
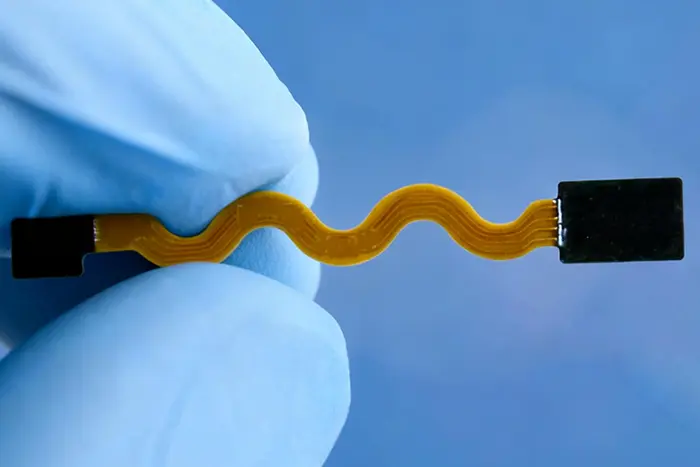
Sąnarių gydymas yra vienodai svarbus. Gamybos specifikacijose aiškiai reikalaujama, kad jungtys nebūtų delaminacijos zonose ir turi būti banguotos. Ši konstrukcija efektyviai išsklaido stresą, užkertant kelią sąnarių lūžimui, kurį sukelia įtampos koncentracija.


Įsivaizduokite sulankstomą išmaniojo telefono ekraną, kuris kasdien lenkiamas dešimtis ar net šimtus. Būtent tobulas šių proceso detalių vykdymas užtikrina, kad įrenginys nesuges dėl FPC gedimų ilgalaikio naudojimo metu.


Tikslus valdymas: dvigubi laiko ir ploto reikalavimai Žodis „blykstė“ blykstės padengimo proceso pavadinime atspindi šio žingsnio greičio reikalavimą. Pramonės standartai aiškiai numato, kad „flash“ padengimas turi būti baigtas per 3 minutes. Tai nėra savavališkas laiko nustatymas, o optimalus sprendimas, gautas iš daugybės eksperimentų ir faktinės gamybos patirties.


Per trumpas laikas lemia nepakankamą vario nusodinimą, nesukuriant pakankamai laidžios bazės tolesniems procesams; per ilgas laikas gali lemti netolygius vario sluoksnius, dėl to gali susidaryti stambiagrūdžiai ir nepakankamas sukibimas. 3 minučių laiko lange pasiekiama puiki efektyvumo ir kokybės pusiausvyra.


Antrinis vario dengimo etapas turi skirtingą dėmesį. Čia turi būti tiksliai nurodytas vario dengimo plotas. Šis reikalavimas, atrodytų paprastas, iš tikrųjų susijęs su keliais aspektais, tokiais kaip produktų kokybės kontrolė, sąnaudų valdymas ir atsekamumas.


Vario dengimo sritis tiesiogiai veikia galutinio produkto atsparumą ir srovės pralaidumą. Tikslus srities valdymas reiškia tikslų grandinės veikimo valdymą, o tai yra vienas iš pagrindinių skirtumų tarp aukščiausios klasės FPC ir įprastų gaminių.


Sąnaudų požiūriu varis yra viena iš pagrindinių medžiagų sąnaudų gaminant FPC. Tikslus vario dengimo srities valdymas gali padėti išvengti nereikalingų medžiagų švaistymo, o tai gali žymiai sutaupyti masinės gamybos sąnaudas. Dar svarbiau, kad duomenys apie plotą yra kokybiško stebėjimo pagrindas; Iškilus produkto problemai, ją galima greitai atsekti iki konkrečių proceso parametrų.


Kokybės užtikrinimas: daugiasluoksnė kontrolė užtikrina nulį defektų


FPC patikimumas prasideda nuo kiekvienos proceso dizaino detalės. Be specialaus lenkimo zonų ir jungčių apdorojimo, viso proceso metu įgyvendinamos kelių sluoksnių kokybės kontrolės priemonės.


Sausos plėvelės laminavimo stadijoje po dengimo plėvele plėvelės storio vienodumas tiesiogiai veikia ekspoziciją ir vystymosi efektus. Šiuolaikinėse gamybos linijose paprastai yra įdiegtos internetinės stebėjimo sistemos, leidžiančios realiu laiku matuoti plėvelės storį ir automatiškai koreguoti proceso parametrus, kad būtų užtikrintas nuoseklumas.


Ekspozicijos pakopos tikslumas lemia grandinės modelio aiškumą. Pažangios ekspozicijos mašinos naudoja tiesioginio lazerinio vaizdo gavimo technologiją, leidžiančią sukurti mažesnius nei 10 mikrometrų linijų plotius ir tarpus, atitinkančius šiuolaikinių didelio tankio FPC projektavimo reikalavimus.


Kokybės kontrolė antrinio vario dengimo etape yra ypač svarbi. Be srities kontrolės, vario sluoksnio storis, vienodumas ir kristalų struktūra reikalauja griežtos priežiūros. Šiuolaikinės galvanizavimo linijos paprastai yra aprūpintos rentgeno storio matuokliais ir elektrocheminiais analizatoriais, kad būtų galima stebėti dengimo kokybę realiuoju laiku.


Šios daugiasluoksnės kokybės kontrolės priemonės užtikrina, kad galutinis produktas atitiktų griežtus įvairių sričių reikalavimus – nuo ​​plataus vartojimo elektronikos iki automobilių elektronikos ir medicinos prietaisų. Naudojant automobilius, FPC gali tekti atlaikyti temperatūros svyravimus nuo -40°C iki 125°C; medicinos prietaisuose turi būti užtikrintas ilgalaikis stabilumas ir biologinis suderinamumas.


„Flash“ padengimo procesas yra tarsi grandinių „piešimo“ menas ant lankstaus pagrindo; kiekvienas žingsnis įkūnija inžinierių siekį siekti balanso tarp tikslumo ir lankstumo. Didėjant nešiojamiesiems prietaisams, lanksčiams ekranams ir mikromedicinos prietaisams, FPC gamybos procesai ir toliau tobulės siekiant didesnio tikslumo, lankstumo ir patikimumo, tapdami nematoma grandimi, jungiančia būsimą elektroninį pasaulį.


Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti